Станок для прямых ножей: учёт остаточной высоты
Ведите учёт остаточной высоты ножей на станке для прямых ножей, соблюдайте пределы зажима и планируйте замену комплектов.

Учёт остаточной высоты ножа на станке для прямых ножей
Краткий ответ: До и после каждой заточки записывайте рабочую высоту каждого ножа, снятый материал и принадлежность к комплекту. Перед выпуском сравнивайте высоту после шлифования с минимальным размером зажима, указанным производителем ножевой головки или клина. Количество циклов заточки не является безопасным критерием выбраковки. Повторяемая настройка станка для прямых ножей помогает вести надёжный учёт, но не заменяет предел, установленный для конкретной ножевой головки.
Решение о выпуске определяет остаточная высота, а не число циклов
Нож для строгального станка может пройти мало или много циклов переточки; ни один из этих показателей не подтверждает, что его можно безопасно вернуть в работу. После шлифования измерьте оставшуюся рабочую высоту от согласованной базы, затем сопоставьте её с документированным минимальным размером зажима. В Leitz Lexicon указано, что при заточке строгальных ножей необходимо соблюдать размерные допуски и не превышать минимальную ширину зажима.
Не заменяйте документацию на оборудование универсальным критерием выбраковки. В инструкции Scheppach 1902207901 указана переточка только до высоты ножа 16 мм для этой машины. Это пример ограничения для конкретной машины, а не универсальный предел для строгальных, шпоновых, бумажных или рубильных ножей.
Подготовьте учёт до первого цикла шлифования
Присвойте каждому ножу долговечный идентификатор и зафиксируйте его положение в ножевой головке или принадлежность к согласованному комплекту. Измерьте исходную рабочую высоту от согласованной базы, затем внесите ширину и толщину ножа, фаску или установочную базу, а также минимальный размер зажима ножевой головки или клина.
Убедитесь, что диапазон ширины ножей и тип патрона подходят для заготовки. Магнитный патрон может ускорить повторную установку, если материал ножа и условия наладки это допускают, тогда как зажимной патрон может быть подходящим для иных условий фиксации. Любой способ должен надёжно удерживать нож, не закрывая точку измерения и не ухудшая зажимную площадку.
Регистрируйте каждый цикл перед выпуском ножа
Для каждого цикла вносите высоту до шлифования, высоту после шлифования, снятый материал, состояние круга и правки, наблюдения по СОЖ, оператора и результат контроля. Записывайте настройки станка, необходимые для повторения наладки. Журнал показывает, когда один нож теряет больше материала, чем остальные ножи согласованного комплекта.
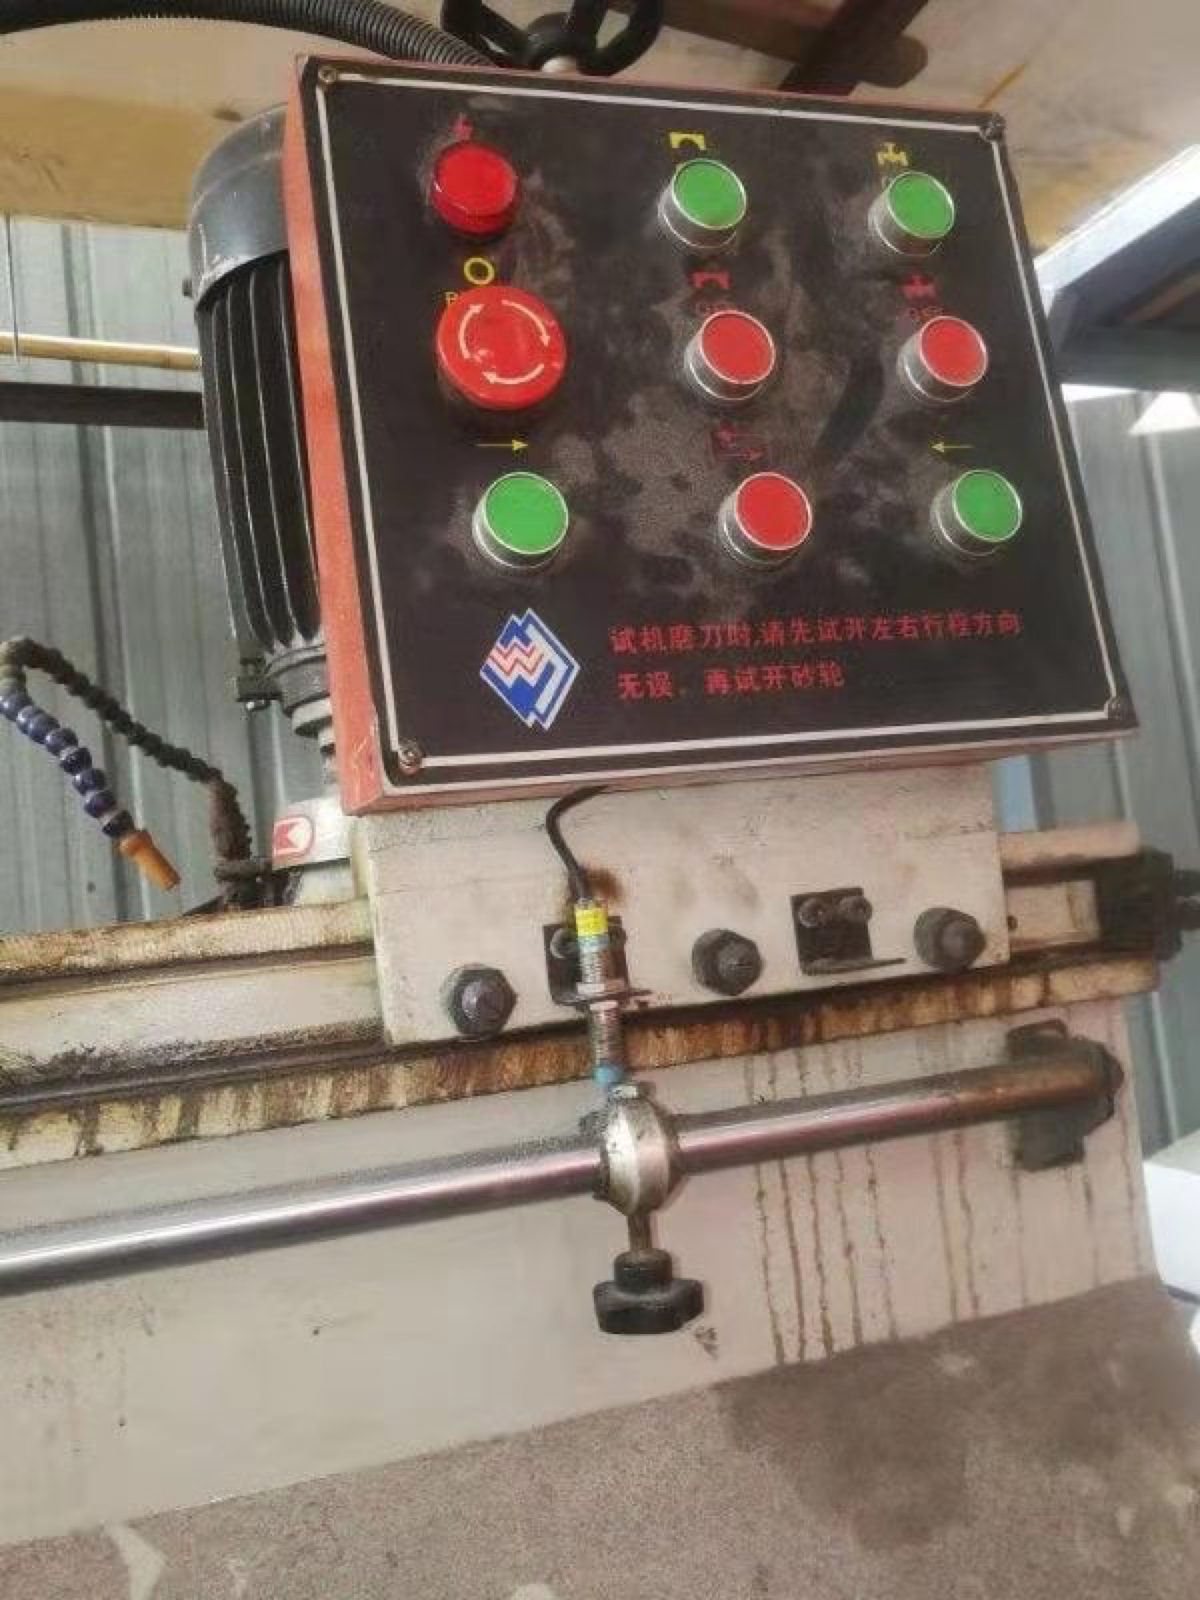
Программируемая подача может повысить стабильность съёма материала, но не заменяет измеренные записи о высоте. Leadermac USA указывает программируемую серводоводку от 0,001 мм до 0,05 мм за проход и цифровой индикатор угла для станков серии G для прямых ножей. EYAN указывает автоматическую подачу круга с ЧПУ для чернового, чистового и беспригарного шлифования на плоскошлифовальном станке для прямых ножей CVS-2500.
Прекращайте шлифование при документированном минимальном размере
Установите правило остановки по документации производителя ножевой головки, клина и ножа, затем сопоставьте его с результатом после шлифования. Если нож находится на уровне или ниже указанного минимального размера зажима, замените его вместо назначения ещё одного прохода. Если у одного ножа в согласованном комплекте заметно меньше остаточной высоты, оценивайте комплект целиком.
| Фактор решения | Ручной журнал | Журнал программируемого станка |
|---|---|---|
| Прослеживаемость высоты | Зависит от последовательности записей оператора | Всё равно требует внесения измеренной высоты |
| Стабильность съёма материала | Зависит от наладки и контроля подачи | Поддерживает повторяемые настройки опускания |
| Проверка согласованного комплекта | Сравнивайте индивидуальные журналы | Сравнивайте зарегистрированные результаты по ID ножа |
| Решение о выпуске | Проверьте минимальный размер ножевой головки | Проверьте минимальный размер ножевой головки |
Используйте записи для планирования замены согласованных комплектов
Проверяйте журнал до установки ножей в ножевую головку. Для каждого ножа подтвердите остаточную высоту, принадлежность к комплекту, допуск прямолинейности и результат контроля. Обзор категории станков для заточки прямых ножей помогает покупателям обсудить производительность и оснастку для закрепления, однако приёмка должна оставаться привязанной к документации на нож и ножевую головку.
Для более широкого сравнения оборудования смотрите линейку станков для шлифования ножей, категорию универсальных заточных станков и ассортимент промышленного шлифовального оборудования Weizhihao. Weizhihao производит соответствующее заточное и шлифовальное оборудование для промышленных ножей. Дополнительные рекомендации для покупателей приведены в разделе FAQ.
FAQ
FAQ: Как понять, что строгальный нож слишком короткий для переточки?
Измерьте рабочую высоту после шлифования от установленной базы и сравните её с минимальным размером зажима, указанным производителем ножевой головки или клина. Не полагайтесь на число циклов или универсальное правило по высоте.
FAQ: Должны ли все ножи в ножевой головке иметь одинаковую остаточную высоту?
Держите согласованные комплекты под контролем. Если у одного ножа заметно меньше остаточной высоты или его состояние отличается от утверждённого состояния комплекта, оцените, нужно ли перешлифовать комплект вместе или заменить его.
FAQ: Сколько материала должен снимать станок для прямых ножей за проход?
Снимайте столько, сколько необходимо для восстановления режущей кромки, соблюдая требования к ножу и ножевой головке. Записывайте высоту до и после шлифования, чтобы общий съём материала помогал принять решение.
FAQ: Где указывается минимальная рабочая высота ножа?
В первую очередь проверьте документацию производителя ножевой головки, клина, строгального станка или ножа. Если минимальный размер зажима неясен, запросите информацию у поставщика оборудования.
Отправьте запрос, готовый для расчёта предложения
Отправьте Weizhihao чертежи или фотографии ножей, диапазон ширины ножей, материал, толщину, предпочтительный тип патрона, требуемый допуск прямолинейности, требования к СОЖ и пример формы журнала высоты. Запросите вместе с коммерческим предложением сведения об оснастке, расходных материалах, обучении при первом запуске, инспекции перед отгрузкой и приёмочных испытаниях. Начните с запроса коммерческого предложения на станок для прямых ножей и включите контроль остаточной высоты в оценку с первого дня.